
Stan materiału przed montażem przesądza o ostatecznej szczelności połączenia równie mocno, co właściwy moment dokręcenia śrub. Niewłaściwe warunki składowania powodują utratę elastyczności, mikrodeformacje i zanieczyszczenie powierzchni. Takie uszkodzenia ujawniają się zazwyczaj dopiero po pewnym czasie, pod pełnym ciśnieniem roboczym pracującej instalacji przemysłowej.
Dlaczego stan arkuszy przed wycinaniem warunkuje szczelność?
Uszczelnienia techniczne dla przemysłu wymagają zachowania rygorystycznych parametrów mechanicznych zdefiniowanych przez producenta. Arkusz materiału musi utrzymywać deklarowaną tolerancję grubości na poziomie dziesiątych części milimetra oraz określoną sprężystość powrotną. Zbyt wysoka wilgotność w magazynie trwale pogarsza właściwości ściśliwości płyt jeszcze przed wycięciem docelowego kształtu. Zgniecenie wynikające z ułożenia arkuszy pod dużym ciężarem powoduje stałą deformację, przez co gotowy element nie kompensuje mikronierówności kołnierzy. Zabrudzenia powierzchniowe, takie jak opiłki, pył czy oleje, wnikają w strukturę surowca i torują drogę dla wycieków agresywnego medium.
Jak wilgoć i ściskanie zmieniają parametry płyt?
Płyty bezazbestowe tracą parametry wytrzymałościowe, gdy nadmiernie wchłaniają wodę z otoczenia. Jako dystrybutor płyt TEMAPLUS i TEMAFLEX zauważamy, że przekroczenie zalecanej wilgotności powietrza przyspiesza degradację kauczukowego spoiwa. Woda wnikająca w pory materiału odczuwalnie obniża jego sprężystość i odporność termiczną. Ściskanie arkuszy składowanych wielowarstwowo zmniejsza ich nominalną grubość na krawędziach. Kiedy płyta traci swój fabryczny wymiar, na przykład kurcząc się z 2 milimetrów do 1,8 milimetra, jej obróbka maszynowa staje się ryzykowna. Wycięta z takiego miejsca uszczelka nie przylega równomiernie do powierzchni stalowych. Dodatkowo osady kondensujące się na uszczelkach grafitowych potrafią inicjować zjawisko korozji podkładek wzmacniających.
W jakich warunkach składować materiały uszczelniające?
Przechowywanie materiału w stałej temperaturze 15–25°C oraz wilgotności względnej poniżej 70% pozwala zatrzymać optymalną gęstość płyt i sznurów. Arkusze należy układać poziomo na płaskich regałach, unikając punktowego nacisku ciężkich detali metalowych.
Kluczowe zasady bezpiecznego magazynowania to:
- ochrona przed bezpośrednim promieniowaniem słonecznym i falami UV,
- ścisła izolacja od generatorów ozonu oraz oparów chemicznych,
- separacja od rozpuszczalników degradujących teflon i kauczuk,
- utrzymywanie równego podparcia na całej powierzchni płaskiej.
Przestrzeganie powyższych rygorów gwarantuje zachowanie pierwotnej spójności arkuszy. Odpowiedni stan surowca ułatwia nam precyzyjne wycinanie uszczelek na maszynach CNC z powtarzalną dokładnością.
Na co zwrócić uwagę przed rozpoczęciem obróbki CNC?
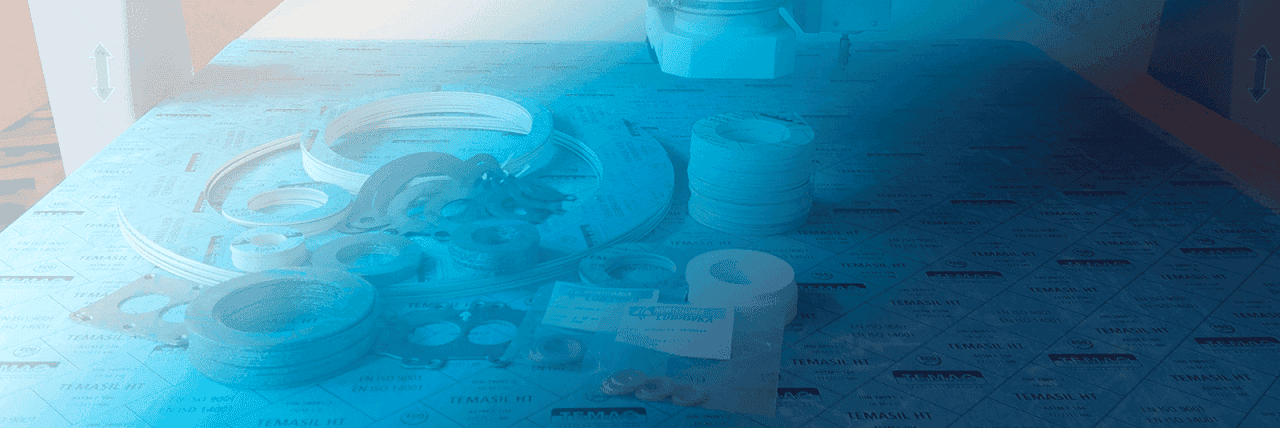
Każda partia surowca trafiająca na stół obróbczy przechodzi weryfikację właściwości geometrycznych. Oględziny wizualne, pomiar grubości mikrometrem oraz kontrola odkształceń płaskości stanowią niezbędny etap przed uruchomieniem plotera. Analiza kodu produkcyjnego pozwala poprawnie powiązać dany arkusz z wymogami środowiska pracy. W ten sposób w Hurtowni Lubawka dobieramy konkretny gatunek materiału bezpośrednio do ciśnienia i temperatury czynnika w instalacji. Arkusz poddawany cięciu musi udokumentowanie wytrzymywać długotrwały kontakt z parą wodną, kwasami lub technicznymi gazami obojętnymi.
Dlaczego norma ISO optymalizuje proces kontroli materiałów?
Funkcjonowanie na podstawie normy ISO 9001 wyznacza sprawdzone standardy nadzoru nad wrażliwym surowcem. Certyfikacja wymusza konsekwentną segregację poszczególnych partii oraz ewidencjonowanie warunków składowania. Taki ustandaryzowany obieg logistyczny eliminuje w praktyce ryzyko skierowania do obróbki płyt o obniżonych właściwościach izolacyjnych. Ogranicza to również sytuacje pomyłkowego użycia materiału niedostosowanego do specyfikacji danego rurociągu. Potwierdzony system zarządzania uwiarygadnia powtarzalność całego procesu zaopatrzeniowego na potrzeby zakładów przemysłowych.
Co zapamiętać o magazynowaniu elementów przed montażem?
Prawidłowe składowanie płyt uszczelniających bezpośrednio obniża ryzyko powstawania nieszczelności i niezaplanowanych przestojów technologicznych. Wyroby wielokrawędziowe oraz szczeliwa pracują bezawaryjnie pod warunkiem, że do momentu aplikacji na kołnierzu pozostają wolne od mikrouszkodzeń. Zapewnienie stabilnego środowiska w strefie magazynowej odczuwalnie przedłuża użyteczną żywotność węzłów ciśnieniowych. Jeśli planujesz konserwację sieci przesyłowych lub budowę nowej instalacji, warto wnikliwie dopasować specyfikację zamawianych uszczelek do warunków otoczenia i maksymalnych parametrów roboczych układu.
Stan materiału uszczelniającego przed montażem wpływa na szczelność równie mocno jak sam dokręt połączenia. Wilgoć, zgniecenie i zabrudzenia obniżają elastyczność, zmieniają grubość oraz zwiększają ryzyko nieszczelności. Pomagają stałe warunki magazynowe, kontrola partii, oględziny przed CNC i uporządkowany obieg zgodny z ISO 9001.
FAQ
Dlaczego stan materiału uszczelniającego przed montażem jest tak ważny?
Stan materiału decyduje o tym, czy uszczelka zachowa sprężystość, grubość i równomierne przyleganie do powierzchni. Jeśli arkusz jest zdeformowany lub zawilgocony, po montażu może nie kompensować nierówności kołnierza i szybciej dopuścić do wycieku.
Jak wilgoć wpływa na płyty uszczelkarskie i szczeliwa?
Wilgoć obniża sprężystość i odporność materiału, a w porowatej strukturze może przyspieszać degradację spoiwa. W praktyce prowadzi to do gorszej ściśliwości, niestabilnych wymiarów i słabszej pracy uszczelnienia w instalacji.
Co najbardziej uszkadza materiał podczas magazynowania?
Największe zagrożenia to wysoka wilgotność, punktowy nacisk, promieniowanie UV oraz kontakt z pyłem, olejami i oparami chemicznymi. Takie czynniki powodują deformacje, zabrudzenia powierzchni i utratę parametrów użytkowych.
Jak sprawdzić materiał przed wycinaniem CNC?
Podstawą są oględziny wizualne, pomiar grubości oraz kontrola płaskości i odkształceń. Ważne jest też oznaczenie partii i potwierdzenie, że gatunek materiału odpowiada warunkom pracy instalacji.
Po co w magazynie oznacza się partie materiału uszczelniającego?
Oznaczenie partii ogranicza pomyłki przy wydawaniu i obróbce materiału, a także ułatwia śledzenie jego pochodzenia. Dzięki temu łatwiej zachować zgodność z wymaganiami procesu, środowiska pracy i standardów jakości.